český
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Od tvarování po nakládání: Šest kontrolních bodů při kontrole skleněných lahví
Skleněné lahve mohou selhat způsoby, které lze snadno přehlédnout. Vlasová prasklina na krku. Čip uvnitř úst, který je viditelný pouze po nasazení uzávěru. Plísňový šev, který vypadá jako stín, dokud není láhev držena proti světelné krabici. Vady jako tyto mohou opustit formovací linku bez povšimnutí a projeví se až později, ve fázi plnění nebo balení, kdy je jejich oprava nákladnější.
Mezi těmito fázemi není jediná kontrola, ale sled kontrol umístěných podél výrobní a balicí trasy. Každá kontrola má jiný účel. Následující sekvence odráží proces kontroly používaný ve společnosti HYT Packaging a obecné postupy kontroly kvality, které se vyskytují u výrobců skleněných obalů: manuální vizuální kontrola, automatická kontrola stroje, kontrola pomocí světla, testování pevnosti a výkonu, kontrola před balením a opakovaná kontrola balených kartonů před odesláním.
Na pořadí záleží stejně jako na jednotlivých kontrolách. Kontroly vzhledu a rozměrů probíhají při pohybu lahví ve výrobě; pevnostní zkoušky se provádějí na vzorcích; dekorace se hodnotí po povrchové úpravě; a kontrola kartonu probíhá po zabalení lahví. Láhev může projít jednou fází a selhat v další, takže žádná kontrola by neměla být vynechána za předpokladu, že pozdější kontrola odhalí každou přehlédnutou závadu.
Kritéria přijetí jsou nezbytnou součástí systému řízení kvality. Zúčastněné strany se musí dohodnout na tom, kdo definuje kritéria, jaké tolerance platí a který schválený vzorek slouží jako referenční. U většiny projektů by měly být tyto požadavky zdokumentovány ve specifikacích objednávky před zahájením výroby nástrojů a výroby. Změny provedené později mohou zvýšit náklady na vývoj a ovlivnit harmonogramy dodávek.
 1. Ruční kontrola
Vycvičené oči, stále pracují vedle strojů
Ruční kontrola zůstává důležitou součástí kontroly kvality skleněných lahví. Dokonce i v továrnách vybavených kamerovými kontrolními systémy a laserovými měřidly stále kontrolují inspektoři lahve jednotlivě na konci dopravníku. Některé vady je obtížné identifikovat pomocí pevných pravidel detekce, včetně škrábanců, které jsou viditelné pouze v určitých úhlech, mírně nerovných okrajů a švů plísní, které nebyly zcela odstraněny.
Inspekce se zaměřuje na pět hlavních oblastí: ústa, krk, rameno, tělo a spodina. Každá oblast má jiné potenciální vady. Nekulaté hrdlo může bránit správnému usazení uzávěru. Tříska kolem hrdla se může během plnění rozvinout v prasklinu. Deformovaná základna může způsobit nestabilitu láhve na paletě nebo na vstupu plnicí linky. Inspektoři posuzují, zda každá láhev splňuje fyzické a funkční požadavky definované v její specifikaci.
Ruční kontrola také poskytuje úroveň úsudku, kterou automatizovaná zařízení nemohou plně nahradit. Zkušení inspektoři, kteří v průběhu času pracují se stejnými návrhy lahví, dokážou rozpoznat změny dříve, než se objeví ve statistice odmítnutí. Ty mohou zahrnovat rozdíly v prostupu světla sklem, odchylky v charakteristikách manipulace nebo jemné změny tvaru ramene. Taková pozorování se nemusí vždy objevit ve formálním kontrolním plánu, ale mohou pomoci identifikovat rozvíjející se výrobní problémy.
Tato fáze také pomáhá ověřit, zda písemné specifikace odpovídají skutečnému vzhledu hotových lahví. Nákres může definovat přijatelnou velikost čipu, ale nemůže plně demonstrovat, jak viditelný bude čip na hotové láhvi. Inspektoři a zákazníci to mohou vyhodnotit efektivněji tím, že společně prozkoumají fyzické vzorky a potvrdí dohodnuté standardy vzhledu.
Co to chytá:Viditelné vady vzhledu a zpracování, posuzovány podle schváleného vzorku a dohodnutých specifikací produktu.
2. Automatická kontrola stroje
Konzistence při rychlosti linky
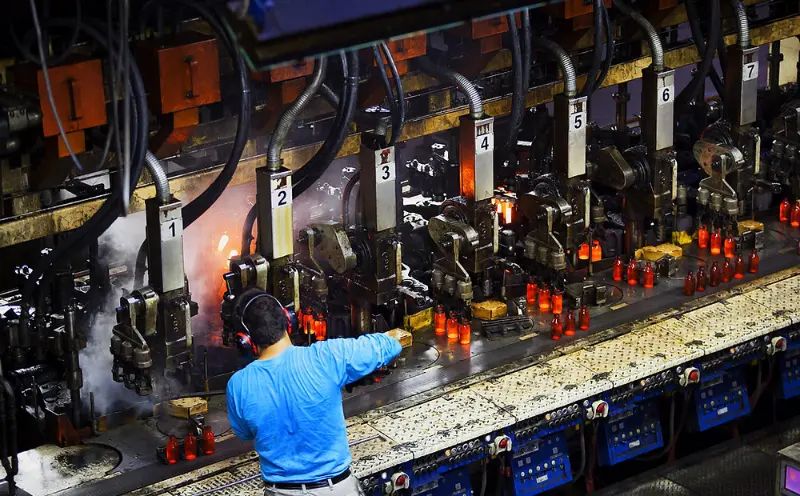
Tam, kde manuální kontrola poskytuje lidský úsudek, automatická strojní kontrola poskytuje opakovatelnost. Kamerové a senzorové stanice zkoumají vlastnosti, pro které byly nakonfigurovány, včetně rozměrových tolerancí, povrchové úpravy ústí, defektů bočních stěn a základny, prasklin a tvarových nepravidelností. Každá láhev je hodnocena podle stejných detekčních prahů v průběhu výrobního cyklu.
Vadné lahve jsou obvykle automaticky vyřazeny a odkloněny z dopravníku před přesunem do další výrobní fáze. To pomáhá zabránit tomu, aby se vadné skleněné nádoby dostaly do oblasti balení, kde by prasklá láhev mohla poškodit sousední láhve a okolní karton.
Detekční schopnost kontrolního stroje však závisí na jeho senzorech, algoritmech a konfiguraci. Vada mimo definované parametry detekce může projít systémem, zatímco příliš přísné nastavení může vést ke zbytečným zamítnutím. Z tohoto důvodu je inspekce stroje nejlépe chápána jako řízený proces prověřování spíše než jako záruka, že bude identifikována každá možná závada.
Výrobní linky mohou využívat několik kontrolních stanic pro pokrytí různých charakteristik lahví. Jejich kombinovaná účinnost stále závisí na schopnosti zařízení, citlivosti detekce a konfiguraci linky. Výsledkem je, že dvě továrny používající podobné kontrolní procesy mohou dosáhnout různých výsledků detekce a odmítnutí.
Co to chytá:Rozměrové a strukturální vady při výrobní rychlosti, vyhodnocené podle předem definovaných prahů detekce stroje.
3. Vizuální kontrola za pomoci světla
Co dělá světelný box viditelným
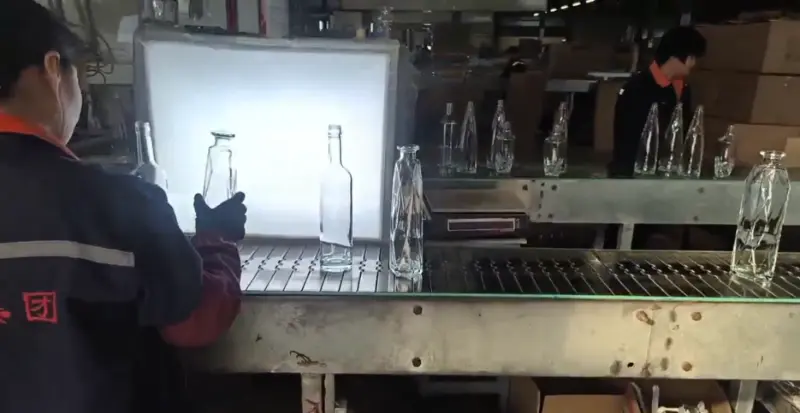
Některé vady skla lze snadněji identifikovat při kontrolovaném osvětlení. Když je čirá láhev držena na jasném pozadí, stanou se zřetelnější rysy, které mohou být při běžném továrním osvětlení obtížně vidět. Patří mezi ně bubliny ve skleněné stěně, kamínky a cizí vměstky, jemné praskliny vycházející ze dna, nerovnoměrné rozložení skla a zvlnění povrchu, které mohou ovlivnit vzhled hotové láhve.
Metoda kontroly je dobře zavedená, ale kritéria přijatelnosti je třeba definovat podle zamýšlené aplikace. Velikost bublin, množství, umístění, typ zahrnutí a prahové hodnoty viditelnosti se mohou mezi projekty lišit. Například vady, které jsou patrné na průhlednéskleněná láhev na alkoholmůže být méně patrné na lahvičce s nástřikem, polevou nebo rytým zdobením.
Inspekce pomocí světla má také omezení. Vady umístěné hluboko uvnitř skleněné stěny nebo zarovnané rovnoběžně s úhlem pohledu mohou zůstat obtížně zjistitelné. Pokud tyto závady představují zvláštní riziko, může být nutná dodatečná kontrola stroje nebo destruktivní testování vzorků.
Z tohoto důvodu by kritéria přijatelnosti měla být založena na tom, co může inspekční metoda skutečně ověřit, spíše než na nerealistickém očekávání dokonalé transparentnosti. Požadavek, který nelze důsledně kontrolovat vizuální kontrolou, se může stát zdrojem neshod při přejímce produktu.
Co to chytá:Čirost, průhlednost, vnitřní inkluze a kvalita povrchu, hodnocené pod řízeným osvětlením podle dokumentovaných limitů.
4. Testování pevnosti a výkonu
Zda láhev přežije to, co se stane po jejím naplnění
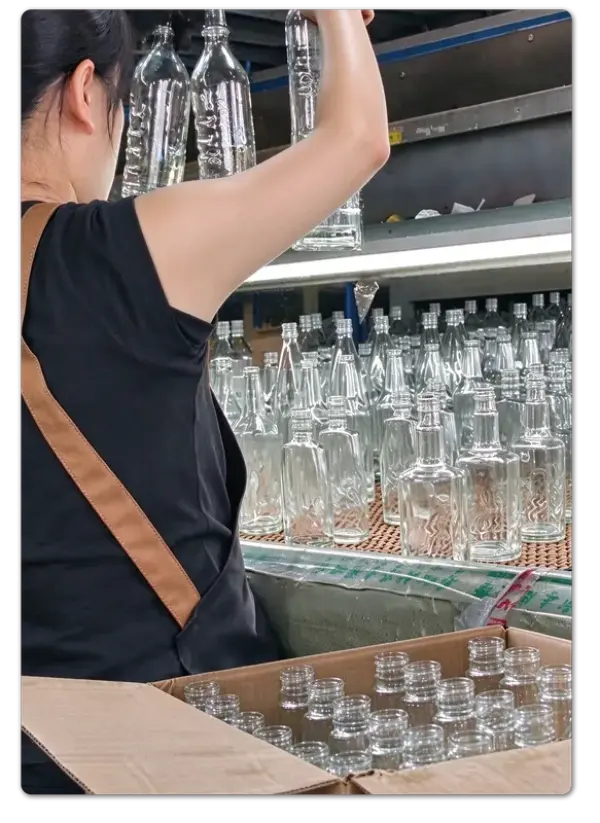
Vzhled je pouze jednou součástí kvality skleněné lahve. Láhev, která vypadá správně, ale selže pod uzavírací hlavou, uvnitř pasterizátoru nebo na dně naskládané krabice, je stále nevhodná pro zamýšlenou aplikaci. Testování výkonu pomáhá vyhodnotit tato rizika předtím, než se produkty dostanou do fáze plnění a distribuce.
Během testování je definovaný vzorek vystaven specifikovaným mechanickým zatížením, vnitřním tlakům nebo změnám teploty. Výsledky jsou poté porovnány s kritérii přijatelnosti stanovenými pro design láhve a její zamýšlené použití.
Čtyři kategorie testování pokrývají mnoho běžných požadavků, i když mohou být zahrnuty další metody, když je aplikace vyžaduje.
| Testovací metoda | Co test měří |
|---|---|
| Testování vertikálního zatížení nebo komprese | Jakou sílu směřující dolů může láhev odolat za definovaných testovacích podmínek. |
| Testování vnitřního tlaku | Odolnost vůči vnitřnímu tlaku, zejména u lahví určených k uchování obsahu pod tlakem. |
| Testování tepelným šokem | Odolnost vůči rychlým změnám teploty za specifikovaných zkušebních podmínek. |
| Jiné specifikované výkonnostní testy | Další mechanické nebo aplikačně specifické požadavky definované v objednávce. |
Výběr zkušebních metod závisí na designu lahve, specifikacích skla, zamýšlené aplikaci a použitelných kritériích přijatelnosti. Ne každá láhev vyžaduje stejnou kombinaci testů.
Výsledky testů se vztahují spíše na zkoumané vzorky, než aby automaticky certifikovaly každou láhev ve výrobní dávce. Velikost vzorku a výběr jsou důležitou součástí testovací metody. Procházející vzorek poskytuje informace o výrobním procesu a testovaných produktech, ale neměl by být interpretován jako důkaz, že každá jednotka v šarži byla testována individuálně. Protokol o zkoušce by proto měl identifikovat vzorek a podmínky, za kterých byl test proveden.
 Je také důležité odlišit testování pevnosti od měření tvrdosti. Tyto metody využívají různá zařízení a hodnotí různé vlastnosti. Výsledek tvrdosti nelze považovat za náhradu za zkoušku mechanické pevnosti a inspekční zprávy by měly uvádět skutečnou použitou metodu.
Co to chytá:Problémy s mechanickým a tepelným výkonem, měřené na definovaných vzorcích podle testovacích kritérií specifických pro aplikaci.
5. Kontrola předběžného balení
Poslední pohled před uzavřením kartonu
Balení je ve výrobním procesu blízko jednosměrných dveří. Jakmile jsou lahve spočítány, uspořádány, chráněny a zapečetěny uvnitř kartonů, identifikace závady se stává složitější. Může být nutné znovu otevřít kartony, sladit množství a znovu postavit palety. Kontrola před balením pomáhá zabránit tomu, aby se neshodné produkty dostaly do této fáze.
Kontrola se týká vzhledu, specifikace produktu, množství a případně kvality povrchové úpravy.
U dekorovaných skleněných lahví kontrolní seznam obsahuje další položky:
- Umístění loga a registrace tisku
- Konzistence barev v průběhu výroby
- Vzhled a krytí povlaku
- Kvalita povrchové dekorace
- Další specifikace dekorace dohodnuté na objednávce
Dekorace je důležitou součástí procesu kontroly, protože schválený design a kritéria kvality se musí shodovat. Tisk, matování, barvení sprejem a gravírování jsou běžně specifikovány během vývoje produktu. Jakmile se povrchová úprava stane součástí schváleného návrhu, její vzhled a použitelné tolerance by měly být také zahrnuty do kritérií přijatelnosti.
Dekorační reference, která byla schválena vizuálně, ale nemá písemnou toleranci, se může při závěrečné kontrole stát zdrojem nesouhlasu. Pokud předem zdokumentujete barvu, polohu, pokrytí a přijatelný vzhled, bude proces kontroly konzistentnější.
Součástí kontroly je i samotné balení. Oddělovače, ochranné vložky a konfigurace kartonů určují, jak dobře jsou lahve chráněny proti pohybu a kontaktu lahve s lahví během přepravy. Karton, který projde kontrolou u balicího stolu, může být stále náchylný k poškození při přepravě, pokud jeho vnitřní uspořádání neposkytuje dostatečnou ochranu.
Co to chytá:Shoda produktu, kvalita dekorace, množství a připravenost balení před uzavřením kartonů.
6. Kontrola před odesláním
 Opětovné otevření kartonu pro kontrolu kartonu
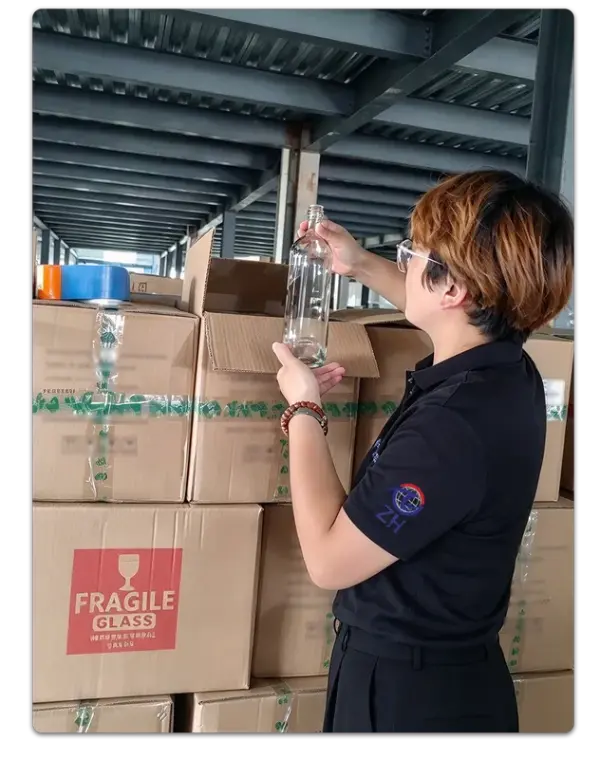
Kontrola před odesláním poskytuje druhou příležitost prověřit produkty, které již prošly dřívějšími kontrolami kvality. Vybrané kartony se otevírají podle dohodnutého vzorkovacího plánu. Láhve uvnitř jsou znovu zkontrolovány na vzhled, viditelné vady, specifikace produktu a kvalitu dekorace. Inspektoři také zkoumají uspořádání balení, aby potvrdili, že lahve zůstávají správně umístěny a chráněny.
Jedná se o fázi kontroly, která hodnotí produkty v jejich skutečném expedičním stavu spíše než v jejich původním výrobním stavu. Dokáže identifikovat poškození při manipulaci, chyby balení a problémy související s nakládáním, které nemusely existovat během dřívějších výrobních kontrol.
Počet otevřených kartonů závisí na požadavcích objednávky, objemu zásilky, hodnotě produktu a dohodnutém plánu vzorkování. Různé projekty mohou používat různé úrovně vzorkování. Důležité je, že metoda kontroly a akceptační kritéria jsou dohodnuty předem a důsledně uplatňovány, takže schválení nebo zamítnutí zásilky může být podpořeno zdokumentovanými požadavky spíše než subjektivním úsudkem.
Výsledkem je další kontrolní bod, když je zboží již zabaleno, označeno, stohováno a čeká na naložení.
Co to chytá:Zabalené produkty a podmínky balení, před nakládkou znovu zkontrolovány podle schváleného plánu odběru vzorků.
Zaměření kontroly:Opětovná kontrola vybraných zabalených produktů, stavu kartonu a ochranného obalu před odesláním.
Šest kontrol, jeden systém
Láhev, která dosáhne plnicí linky, prošla šesti typy kontrol
Každá kontrola odpovídá na jinou otázku. Vypadá láhev správně? Jsou jeho rozměry v toleranci? Je sklo opticky čisté? Dokáže odolat zamýšleným provozním podmínkám? Odpovídá dekorace schválenému designu? Zůstal produkt během balení chráněn?
Žádný jednotlivý stupeň nepokrývá všechny tyto požadavky a stupně kontroly se nemohou vzájemně nahrazovat. V době, kdy je láhev zapečetěna uvnitř kartonu, většina příležitostí k nápravě výrobních vad již uplynula. Proto jsou kontroly prováděné dříve ve výrobním procesu stejně důležité jako závěrečné kontroly před odesláním.
Účinnost systému závisí na jasně zdokumentovaných kritériích přijetí. Kontrola skla zahrnuje praktická rozhodnutí o přijatelných velikostech bublin, viditelnosti švů formy, povrchových vadách a počtu vadných lahví povolených ve vzorku. Tyto požadavky by měly být dohodnuty mezi zákazníkem a dodavatelem před zahájením výroby, a nikoli poprvé po dodání.
Dodavatelé, kteří dokumentují kritéria inspekce specifická pro daný projekt a uchovávají schválené referenční vzorky, mohou udržovat konzistentnější standardy kvality a omezovat neshody během přijímání produktů. Pro přizpůsobenéskleněná láhev na alkoholTyto detaily jsou zvláště důležité, když tvar láhve, čirost skla, povrchová úprava a dekorace tvoří součást konečné specifikace.
Tato kontrolní struktura není jedinečná pro jednoho výrobce. Odráží praktický přístup používaný v průmyslu skleněných obalů: vady se mohou vyskytovat v různých fázích výroby a kontroly umístěné na různých místech pomáhají identifikovat problémy, které může jediná závěrečná kontrola přehlédnout.
HYT Packaging se řídí tímto vícestupňovým kontrolním přístupem, přičemž priority kontroly jsou určeny konstrukcí láhve, výrobním procesem a zamýšlenou aplikací.
Pro zákazníky, kteří hodnotí dodavatele skleněných lahví, není užitečnější otázka pouze to, kolik kontrol se provádí, ale zda má každá kontrola jasná a zdokumentovaná akceptační kritéria. Šest kontrol s vágními limity poskytuje menší jistotu než menší počet kontrol podporovaných specifickými normami, definovanými metodami odběru vzorků a schválenými referenčními vzorky.
Související novinky
- Proč je keramická karafa na whisky Rooster dokonalou volbou pro balení prémiových lihovin
- Proč je kulatá skleněná lihovina Arizona o objemu 750 ml vynikající volbou pro balení prémiových lihovin
- Nová skleněná láhev na vodku: HYT balení pro severoamerickou značku lihovin
- Proč je skleněný džbán na likér o objemu 1,75 l s rukojetí chytrou volbou pro moderní balení nápojů
- HYT Packaging uvádí na trh novou řadu lehkých lahví na lihoviny z křemenného skla na podporu značek nízkouhlíkových nápojů
- Jak může skleněná láhev na likér Bellissima s dlouhým hrdlem a korkovou špičkou pozvednout vaši značku nápoje
Nechte mi zprávu
Nové produkty



Doporučení pro novinky